

برشکاری ورق آهن یعنی بریدن ورق فولادی به قطعههای کوچکتر و در ابعاد دلخواه، تا ورق برای ساخت سازه، مخزن، بدنه دستگاه، قطعات صنعتی یا هر کاربرد دیگری آماده شود. تقریباً هر ورقی که از بازار آهن خریده میشود، پیش از مصرف دستکم یکبار زیر تیغ گیوتین، مشعل هواگاز، پلاسما یا لیزر میرود. برای همین انتخاب روش درست برش، هم روی کیفیت کار اثر مستقیم دارد و هم روی هزینه و میزان پرت ورق.
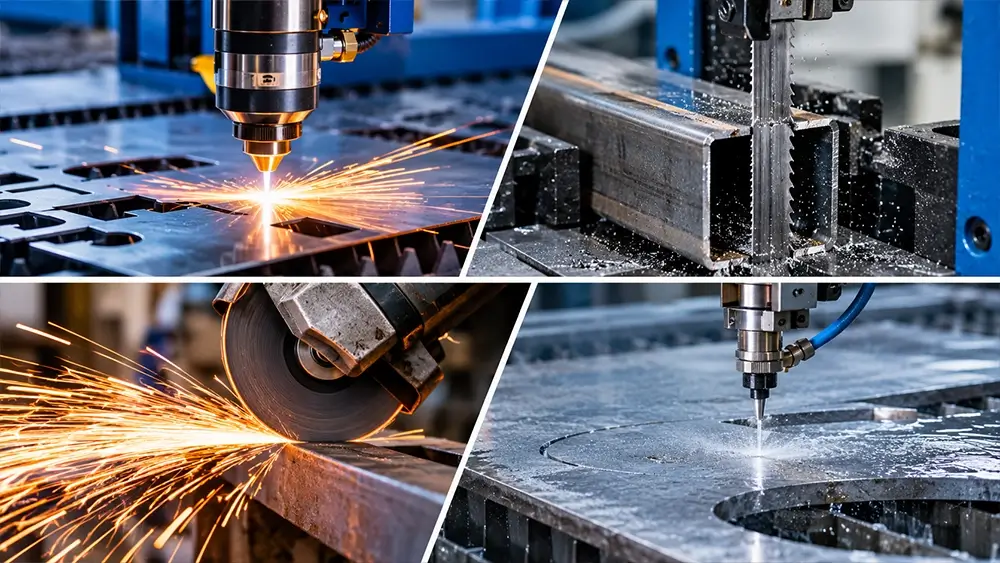
روشهای برش فلزات را در یک نگاه کلی به دو دسته تقسیم میکنند: برشکاری سرد که در آن فلز با نیروی مکانیکی، سایش یا فشار آب بریده میشود و دمای قطعه تقریباً بالا نمیرود، و برشکاری گرم که در آن با حرارت دادن موضعی، فلز در محل برش ذوب یا اکسید میشود و از هم جدا میگردد. در این مقاله انواع برشکاری ورق در هر دو دسته را مرور میکنیم، مزایا و محدودیت هر روش را میگوییم و در آخر توضیح میدهیم برای هر ضخامت و هر نوع ورق کدام روش بهصرفهتر است.
تفاوت برشکاری سرد و گرم ورق آهن
مهمترین فرق این دو گروه در «حرارت» است. در برش سرد، ساختار فلز در لبه برش تقریباً دستنخورده میماند؛ نه رنگ لبه تغییر میکند، نه سختی آن و نه ورق بهخاطر گرما تاب برمیدارد. در عوض، بیشتر روشهای سرد (به جز واترجت) برای ورقهای ضخیم یا برشهای پیچیده و منحنی محدودیت دارند.
در برش گرم، سرعت کار بالاست، میشود اشکال پیچیده را برید و اتصال به کامپیوتر و دستگاه CNC بهراحتی ممکن است. اما گرما معایبی هم دارد: ناحیهای کنار برش که اصطلاحاً «منطقه متأثر از حرارت» (HAZ) نامیده میشود دچار تغییر ساختار میشود، لبه ممکن است پلیسه یا سرباره داشته باشد، ورقهای نازک احتمال تاب برداشتن دارند و در برخی روشها دود و گازهای مضر تولید میشود. به همین دلیل در قطعاتی که بعد از برش باید جوشکاری یا ماشینکاری دقیق شوند، نوع برش اهمیت زیادی پیدا میکند.
| ویژگی | برش سرد | برش گرم |
|---|---|---|
| استفاده از حرارت | ندارد | ذوب یا اکسید موضعی فلز |
| اثر روی لبه برش | ساختار تقریباً بدون تغییر | ایجاد منطقه متأثر از حرارت (HAZ) |
| سرعت برش | کمتر | بیشتر |
| برش اشکال پیچیده | محدود (به جز واترجت) | بهراحتی ممکن |
| تاب برداشتن ورق | ندارد | در ورقهای نازک احتمال دارد |
| نمونه روشها | گیوتین، واترجت، اره نواری | هواگاز، پلاسما، لیزر |
انواع برشکاری سرد ورق
۱. برش با قیچی دستی
سادهترین روش برش ورق، استفاده از قیچی ورقبری است که برای ورقهای نازک تا حدود ۱ تا ۱.۵ میلیمتر کاربرد دارد. قیچیهای دستی معمولاً در سه مدل راستبر، چپبر و مستقیمبر ساخته میشوند و در کارگاههای کوچک، کانالسازی و کارهای تعمیراتی زیاد دیده میشوند. این روش ارزان و بیدردسر است، اما سرعت و دقت پایینی دارد و برای تیراژ بالا مناسب نیست. برای ورقهای کمی ضخیمتر، قیچیهای اهرمی رومیزی و قیچیهای برقی دستی گزینههای بعدی هستند.
۲. برش با گیوتین
گیوتین رایجترین دستگاه برش مستقیم ورق در بازار آهن است و تقریباً همه فروشندگان ورق، خدمات برش با گیوتین را ارائه میدهند. در این دستگاه تیغه پایینی ثابت و به میز متصل است و تیغه بالایی با زاویهای کم (معمولاً یکی دو درجه) به سمت پایین حرکت میکند تا ورق را مثل قیچی ببرد. نیروی حرکت تیغه در گیوتینهای امروزی معمولاً با سیستم هیدرولیک تأمین میشود و مدلهای قدیمیتر مکانیکی هستند.
گیوتین برای برشهای صاف و طولی بسیار سریع و کمهزینه است و ضایعات تقریباً صفری دارد، چون عرض برش در آن عملاً صفر است. ظرفیت گیوتینها بسته به قدرت دستگاه متفاوت است؛ دستگاههای معمول بازار ورقهای تا حدود ۱۰ تا ۱۶ میلیمتر را میبرند و گیوتینهای سنگین صنعتی تا حدود ۳۰ میلیمتر هم ظرفیت دارند. محدودیت اصلی گیوتین این است که فقط برش مستقیم انجام میدهد و برای برش دایره، قوس یا شکلهای نامنظم کاربردی ندارد.
۳. برش با واترجت
در برش واترجت، جریان آب با فشار بسیار زیاد از یک نازل خیلی باریک خارج میشود. برای برش فلزاتی مثل فولاد، به آب ذرات ساینده (معمولاً پودر گارنت) اضافه میکنند تا جت آب مثل یک تیغ ساینده، فلز را سوراخ کند و ببرد. فشار در دستگاههای واترجت صنعتی معمولاً در حدود دهها هزار PSI است.
بزرگترین امتیاز واترجت این است که با وجود قدرت بالا، یک روش سرد است؛ یعنی هیچ منطقه متأثر از حرارتی ایجاد نمیشود، ورق تاب برنمیدارد و خواص فلز در لبه برش حفظ میشود. لبه برش صاف و تمیز است و تقریباً هر جنسی، از فولاد و استیل تا آلومینیوم، مس، سنگ و شیشه را میشود با آن برید. واترجت میتواند ورقهای بسیار ضخیم را هم ببرد، هرچند با بالا رفتن ضخامت، سرعت کار بهشدت کم میشود. نقطه ضعف این روش، قیمت بالای دستگاه، پمپهای پرفشار و مصرف مواد ساینده است که هزینه هر متر برش را از روشهایی مثل پلاسما و هواگاز بیشتر میکند.
۴. برش با اره نواری
اره نواری یک تیغه حلقوی و دندانهدار دارد که دور دو چرخ میچرخد و بهطور پیوسته قطعه را میبرد. این دستگاهها در دو مدل اصلی ساخته میشوند: اره نواری افقی که بیشتر برای قطع کردن تیرآهن، ناودانی، لوله و میلگرد در طول دلخواه به کار میرود، و اره نواری عمودی که برای برشهای فرمدار و برش ورقهای ضخیمتر مناسب است.
تمام ارههای نواری میز کار دارند و بسیاری از آنها مجهز به گیرهای هستند که قطعه را محکم نگه میدارد. چیدمان چپ و راست دندانههای تیغ (که به آن «چپ و راست زدن» یا جایگذاری دندانه میگویند) باعث میشود براده راحتتر خارج شود، تیغ در قطعه گیر نکند و سطح برش کیفیت بهتری داشته باشد. اره نواری دقت خوب و هزینه نسبتاً پایینی دارد، اما سرعتش در برش ورقهای بزرگ از روشهای حرارتی کمتر است.
۵. برش با اره لنگ
اره لنگ در واقع نسخه ماشینی اره دستی است؛ تیغه آن با حرکت رفت و برگشتی کار میکند و عملیات برش را از حالت دستی به حالت مکانیکی درمیآورد. این دستگاه کار را خیلی سریعتر و دقیقتر از اره دستی انجام میدهد و بیشتر برای بریدن مقاطع و پروفیلها در کارگاهها استفاده میشود.
نکته مهم در کار با اره لنگ این است که قطعه باید کاملاً محکم در گیره بسته شود، چون کوچکترین لقی باعث شکستن تیغه میشود. بسیاری از اره لنگها کلید ایمنی خودکاری دارند که اگر تیغه حین کار بشکند، دستگاه را فوراً متوقف میکند. امروزه در بیشتر کارگاهها اره نواری جای اره لنگ را گرفته است، چون برش پیوسته و سریعتری دارد.
۶. پانچ و برش با پرس
در تولید انبوه قطعات ورقی، مثل واشر، فلنجهای کوچک یا قطعات بدنه لوازم خانگی، از پرس و قالب برش یا دستگاه پانچ CNC استفاده میشود. در این روش ورق بین سنبه و ماتریس قرار میگیرد و با یک ضربه، قطعه به شکل قالب بریده میشود. سرعت این روش در تیراژ بالا بیرقیب است، اما ساخت قالب هزینه دارد و برای سفارشهای کمتعداد صرفه اقتصادی ندارد.
انواع برشکاری گرم ورق
۱. برش هواگاز (اکسیاستیلن یا اکسیفیول)
برش هواگاز یکی از قدیمیترین و ارزانترین روشهای برش ورق فولادی است. مشعل اکسیاستیلن در اوایل قرن بیستم میلادی (حدود سال ۱۹۰۳) توسط مهندسان فرانسوی ساخته شد و ابتدا برای جوشکاری کاربرد داشت، اما خیلی زود به یکی از ابزارهای اصلی برش فولاد تبدیل شد.
نحوه کار اینطور است که ابتدا شعله حاصل از سوختن گاز سوختنی (استیلن، پروپان یا گاز طبیعی) با اکسیژن، فلز را تا حدی گرم میکند که به رنگ سرخ برسد. بعد از آن، جریانی از اکسیژن خالص روی همان نقطه دمیده میشود؛ آهن داغ در اکسیژن میسوزد و اکسید آهن مذاب با فشار اکسیژن از محل برش بیرون رانده میشود.
هواگاز برای ورقهای ضخیم، از حدود ۶ میلیمتر به بالا، کاملاً بهصرفه است و در ضخامتهای خیلی زیاد (حتی بیش از ۲۰۰ میلیمتر) هم کارایی دارد. تجهیزاتش ارزان است، به برق نیاز ندارد و روی میزهای CNC میشود همزمان از چند مشعل استفاده کرد. در مقابل، سرعت و دقت آن پایینتر از پلاسما و لیزر است، منطقه متأثر از حرارت پهنتری ایجاد میکند و لبه برش معمولاً سرباره دارد.
نکتهای که زیاد اشتباه گفته میشود: برش هواگاز فقط روی فولادهای کربنی و کمآلیاژ مثل ورق سیاه جواب میدهد (برای خرید، قیمت ورق سیاه را در بازار روز ببینید). استنلس استیل، آلومینیوم و چدن را نمیشود با این روش بهدرستی برید، چون اکسید آنها دیرگداز است و از محل برش خارج نمیشود. برای این فلزات معمولاً از پلاسما، لیزر یا واترجت استفاده میکنند.
۲. برش پلاسما
پلاسما حالتی از گاز است که آنقدر داغ شده که یونیزه و رسانای جریان برق میشود. در برش پلاسما، یک قوس الکتریکی بین الکترود مشعل و قطعه کار برقرار میشود و گازی که با فشار از نازل باریک عبور میکند (هوای فشرده، نیتروژن، آرگون یا اکسیژن) به پلاسما با دمای بسیار بالا تبدیل میشود. این جت داغ، فلز را ذوب میکند و فشار گاز، مذاب را از شیار برش بیرون میاندازد.
فناوری برش پلاسما از دهه ۱۹۵۰ و ۱۹۶۰ میلادی وارد صنعت شد و با رواج پلاسماهای هوای فشرده در دهههای بعد، به یکی از پرکاربردترین روشهای برش ورق در کارگاهها تبدیل شد. مزیت مهم پلاسما نسبت به هواگاز این است که چون فلز را ذوب میکند و نه اکسید، همه فلزات رسانا از جمله استیل، آلومینیوم و ورق گالوانیزه را میبرد. سرعت آن در ورقهای نازک و متوسط چند برابر هواگاز است و دقت بهتری هم دارد.
پلاسماهای دستی برای ورقهای تا حدود ۲۰ تا ۲۵ میلیمتر رایجاند و دستگاههای پلاسمای CNC صنعتی ضخامتهای بیشتری را هم میبرند. البته لبه برش پلاسما معمولاً کمی شیب (پخ) دارد و برای کارهای خیلی دقیق به اندازه لیزر تمیز نیست. نیاز به منبع تغذیه، کمپرسور، سیستم خنککننده و تعویض مداوم الکترود و نازل هم هزینه نگهداری آن را از هواگاز بالاتر میبرد.
۳. برش لیزر
در برش لیزر، یک پرتو نور بسیار متمرکز با توان بالا روی نقطهای کوچک از ورق میتابد و فلز را ذوب یا تبخیر میکند. همزمان گاز کمکی (اکسیژن یا نیتروژن) مذاب را از شیار برش خارج میکند. لیزرهای فایبر (Fiber) امروزه رایجترین نوع لیزر برش فلز هستند و جای بخش زیادی از لیزرهای CO2 قدیمی را گرفتهاند.
برش لیزر دقیقترین روش برش حرارتی است. شیار برش بسیار باریک است، لبهها صاف و تمیز درمیآیند، منطقه متأثر از حرارت کوچک است و ورق کمتر تاب برمیدارد. با لیزر میشود اشکال بسیار پیچیده، سوراخهای ریز و حتی حکاکی روی سطح را اجرا کرد و چیدمان هوشمند قطعات روی ورق (Nesting) پرت ورق را به حداقل میرساند. کاربرد لیزر امروز فقط به ورق محدود نیست و برای برش لوله و پروفیل هم دستگاههای مخصوص ساخته شده است.
بهترین بازدهی لیزر در ورقهای نازک و متوسط است. دستگاههای رایج در کارگاهها معمولاً ورق آهن را تا حدود ۲۰ تا ۲۵ میلیمتر میبرند و دستگاههای پرقدرتتر ظرفیت بیشتری دارند، اما در ضخامتهای بالا هزینه برش لیزر بالا میرود و معمولاً هواگاز یا پلاسما اقتصادیتر است. قیمت بالای دستگاه هم باعث میشود نرخ برش لیزر از پلاسما و هواگاز بیشتر باشد.
۴. برش با الکترود (برش و شیارزنی قوسی)
یکی از کاربردهای کمتر شناختهشده الکترودها، برش فلز و ایجاد شیار یا سوراخ است. در این روش از الکترودهای مخصوص برش و شیارزنی (یا الکترود کربنی همراه با هوای فشرده، که به آن «آرک ایر» هم میگویند) استفاده میشود. قوس الکتریکی فلز را ذوب میکند و پوشش الکترود یا جریان هوا، مذاب را از محل خارج میکند.
این روش بیشتر برای برداشتن جوش معیوب، آمادهسازی لبه برای جوشکاری، سوراخکاری در محل نصب و کارهای تعمیراتی استفاده میشود و برای برشهای تمیز و دقیق ورق گزینه مناسبی نیست. هر نوع الکترود کاربرد مشخصی دارد و باید بر اساس جنس فلز و نوع کار انتخاب شود.
۵. برش با اره دیسکی آتشی (اره اصطکاکی)
در اره آتشی، یک تیغ دیسکی با سرعت بسیار بالا میچرخد و بر اثر اصطکاک، فلز را در محل تماس داغ و نرم میکند و میبرد. به همین دلیل با اینکه ابزار آن یک اره است، در دسته برشهای گرم قرار میگیرد. تیغه این ارهها معمولاً از فولاد تندبر (HSS) ساخته میشود و با موتورهای پرقدرت به چرخش درمیآید.
اره آتشی زمانی بهخاطر سرعت بالا و تغییرات ساختاری کمتر نسبت به برخی روشهای حرارتی محبوب بود، اما امروزه به دلیل خطر شکستن تیغه حین کار و آسیب به اپراتور، سروصدای زیاد و وجود دستگاههای ایمنتر و پیشرفتهتر، تقریباً کنار گذاشته شده است.
برش CNC چیست و چه نقشی در برشکاری ورق دارد؟
CNC مخفف عبارت Computer Numerical Control به معنی «کنترل عددی با کامپیوتر» است. نکتهای که باید بدانید این است که CNC بهخودیخود یک روش برش نیست، بلکه سیستمی است که حرکت ابزار برش را کنترل میکند. یعنی ما برش لیزر CNC، پلاسما CNC، هواگاز CNC، واترجت CNC و حتی پانچ و گیوتین CNC داریم.
در این دستگاهها، نقشه قطعه در نرمافزار طراحی میشود، به کد قابل فهم برای دستگاه تبدیل میشود و کنترلر، مشعل یا هد برش را دقیقاً روی همان مسیر حرکت میدهد. برنامه در حافظه دستگاه ذخیره میشود و میشود آن را بارها بدون تکرار برنامهنویسی اجرا یا ویرایش کرد. نتیجه، تکرارپذیری بالا، دقت ابعادی یکسان در همه قطعات، کاهش خطای انسانی و چیدمان بهینه قطعات روی ورق برای کم کردن پرت است. به همین دلیل وقتی در بازار گفته میشود «برش CNC»، معمولاً منظور پلاسما یا هواگاز یا لیزری است که با کنترل کامپیوتری کار میکند. اگر میخواهید با انواع دستگاههای CNC و نکات انتخاب آنها بیشتر آشنا شوید، مقاله دستگاه برش CNC را بخوانید.
جدول مقایسه روشهای برشکاری ورق آهن
| روش برش | نوع | ضخامت مناسب | دقت و کیفیت لبه | هزینه | مناسب برای |
|---|---|---|---|---|---|
| گیوتین | سرد | نازک تا متوسط | خوب (فقط برش مستقیم) | کم | برش طولی و عرضی ورق، ابعاد مستطیلی |
| واترجت | سرد | نازک تا بسیار ضخیم | عالی، بدون اثر حرارت | بالا | قطعات حساس به حرارت، استیل و فلزات غیرآهنی |
| اره نواری | سرد | متوسط تا ضخیم | خوب | کم | قطع پروفیل، لوله، تیرآهن و میلگرد |
| هواگاز | گرم | ضخیم و خیلی ضخیم | متوسط، همراه با سرباره | کم | ورق سیاه ضخیم، کارهای سازهای |
| پلاسما | گرم | نازک تا متوسط | خوب، لبه کمی شیبدار | متوسط | ورق سیاه، گالوانیزه، استیل و آلومینیوم |
| لیزر | گرم | نازک تا متوسط | عالی، شیار بسیار باریک | متوسط تا بالا | قطعات دقیق، اشکال پیچیده، تیراژ بالا |
بهترین روش برشکاری ورق کدام است؟
هیچ روشی برای همه کارها بهترین نیست و انتخاب درست به ضخامت ورق، جنس آن، دقت مورد نیاز، تعداد قطعات و بودجه بستگی دارد. بهطور خلاصه:
- اگر فقط برش مستقیم لازم دارید: گیوتین سریعترین و ارزانترین گزینه است و پرت ورق هم ندارد.
- اگر دقت بالا و لبه تمیز مهم است: برای ورقهای نازک و متوسط، برش لیزر بهترین انتخاب است؛ مخصوصاً وقتی قطعه شکل پیچیده دارد یا تعداد آن زیاد است.
- اگر بودجه محدود است و کیفیت لبه خیلی حساس نیست: پلاسما برای ورقهای نازک و متوسط و هواگاز برای ورقهای ضخیم، اقتصادیترین گزینهها هستند.
- اگر ورق خیلی ضخیم است: برای ورق سیاه ضخیم، هواگاز هنوز بهصرفهترین روش است.
- اگر نباید هیچ اثر حرارتی روی قطعه بماند: واترجت تنها روشی است که هم ضخامت بالا را میبرد و هم کاملاً سرد است.
- اگر ورق استیل یا آلومینیوم دارید: سراغ هواگاز نروید؛ لیزر، پلاسما یا واترجت گزینههای درست هستند. پیش از خرید هم قیمت ورق استیل را مقایسه کنید.
چه عواملی روی هزینه برشکاری ورق اثر دارد؟
نرخ برشکاری در کارگاهها معمولاً بر اساس متر طول برش، وزن ورق یا زمان کار دستگاه محاسبه میشود. عواملی که بیشترین اثر را روی قیمت نهایی دارند عبارتاند از:
- روش برش: لیزر و واترجت معمولاً گرانتر از پلاسما، هواگاز و گیوتین هستند.
- ضخامت ورق: هرچه ورق ضخیمتر باشد، سرعت برش کمتر و مصرف گاز، برق یا ماده ساینده بیشتر میشود.
- جنس ورق: برش استیل و آلومینیوم معمولاً هزینه بیشتری از ورق سیاه دارد.
- پیچیدگی نقشه: قوسها، سوراخهای ریز و تعداد زیاد نقطه شروع برش (پیرسینگ) زمان کار را بالا میبرد.
- تعداد سفارش: در تیراژ بالا، هزینه هر قطعه معمولاً پایین میآید.
نکات مهم قبل از سفارش برش ورق
- نقشه را با ابعاد دقیق و ترجیحاً در فرمت DXF یا DWG آماده کنید تا برای برش CNC نیازی به نقشهکشی دوباره نباشد.
- تلرانس مورد نیاز قطعه را از قبل مشخص کنید تا کارگاه روش مناسب را پیشنهاد دهد.
- اگر قطعه بعد از برش جوشکاری، خم یا ماشینکاری میشود، این موضوع را اعلام کنید؛ اثر حرارتی برخی روشها روی این مراحل مؤثر است.
- ابعاد ورق خام را طوری انتخاب کنید که قطعات بیشترین جای ممکن را روی ورق بگیرند و پرت کمتری داشته باشید.
- قبل از خرید، ضخامت و گرید ورق را با نیاز پروژه تطبیق دهید و قیمت ورق آهن را در بازار روز مقایسه کنید.
ویدئو آموزشی برشکاری فلزات
در این ویدئو روشهای رایج برش ورق فلزی و تفاوت برش سرد و گرم را بهصورت تصویری میبینید.
جمعبندی
برشکاری ورق آهن به دو روش کلی سرد و گرم انجام میشود. روشهای سرد مثل گیوتین، واترجت و اره نواری ساختار فلز را دستنخورده نگه میدارند و روشهای گرم مثل هواگاز، پلاسما و لیزر سرعت بالا و امکان برش اشکال پیچیده را فراهم میکنند. برای برشهای مستقیم گیوتین، برای دقت بالا لیزر، برای بودجه محدود پلاسما و هواگاز و برای قطعات حساس به حرارت واترجت انتخابهای منطقی هستند. اگر روش برش را متناسب با ضخامت، جنس ورق و کاربرد قطعه انتخاب کنید، هم کیفیت کار بالا میرود و هم هزینه و ضایعات کمتر میشود.
سؤالات متداول درباره برشکاری ورق
ارزانترین روش برش ورق آهن کدام است؟
برای برشهای مستقیم، گیوتین ارزانترین روش است. برای برشهای شکلدار در ورق ضخیم، هواگاز و در ورق نازک و متوسط، پلاسما معمولاً کمترین هزینه را دارند.
دقیقترین روش برش ورق چیست؟
در میان روشهای حرارتی، برش لیزر بیشترین دقت و تمیزترین لبه را دارد. اگر علاوه بر دقت، نباید هیچ اثر حرارتی روی قطعه بماند، واترجت بهترین گزینه است.
آیا ورق استیل را میشود با هواگاز برید؟
خیر. برش هواگاز فقط برای فولادهای کربنی مثل ورق سیاه مناسب است. ورق استنلس استیل را باید با لیزر، پلاسما یا واترجت برید.
فرق برش لیزر و پلاسما چیست؟
لیزر دقت بیشتر، شیار باریکتر و لبه تمیزتری دارد و برای قطعات ظریف و دقیق مناسبتر است. پلاسما ارزانتر است، در ضخامتهای متوسط سرعت خوبی دارد و برای کارهایی که دقت خیلی بالا لازم ندارند بهصرفهتر است.
گیوتین تا چه ضخامتی ورق را میبرد؟
بستگی به ظرفیت دستگاه دارد. گیوتینهای رایج بازار ورقهای تا حدود ۱۰ تا ۱۶ میلیمتر را میبرند و گیوتینهای سنگین صنعتی ظرفیت حدود ۳۰ میلیمتر هم دارند.
منبع: گروه تأمین محتوای فولاد 24


