دستگاه برش CNC چیست؟
دستگاه برش CNC ماشینی است که مسیر برش را از روی یک نقشه دیجیتال میخواند و بدون دخالت مستقیم دست اپراتور، ورق یا قطعه را با دقت و تکرارپذیری بالا برش میدهد. واژه CNC مخفف Computer Numerical Control به معنای «کنترل عددی به کمک کامپیوتر» است؛ یعنی حرکت ابزار برش در محورهای مختلف با فرمانهای عددی و برنامهای که کامپیوتر به دستگاه میدهد کنترل میشود.
یک اشتباه رایج این است که CNC را با برش پلاسما یکی بدانند. CNC در واقع یک «سیستم کنترل» است، نه یک روش برش. همین سیستم کنترلی میتواند روی مشعل پلاسما، هد لیزر، نازل واترجت یا مشعل هوابرش سوار شود و به همین دلیل دستگاههای برش CNC انواع مختلفی دارند که هر کدام برای جنس و ضخامت خاصی از مواد مناسباند.
امروزه در کارگاههای فلزکاری، سولهسازی، ساخت سازههای فلزی و تولید قطعات صنعتی، کمتر خط تولیدی را میتوان پیدا کرد که برای برش ورقهای فولادی، آلومینیومی و استنلس استیل به یکی از این دستگاهها متکی نباشد.
دستگاه برش CNC چگونه کار میکند؟
فرایند کار تقریباً در همه انواع دستگاه برش CNC یکسان است و تفاوت اصلی فقط در ابزاری است که عمل برش را انجام میدهد. مراحل کار به این ترتیب است:
- طراحی نقشه: شکل قطعه در نرمافزارهای طراحی (CAD) مانند AutoCAD یا SolidWorks ترسیم میشود.
- تولید مسیر برش: نقشه وارد نرمافزار CAM میشود تا مسیر حرکت ابزار، ترتیب برشها و چیدمان قطعات روی ورق (نستینگ) مشخص شود. چیدمان درست قطعات، دورریز ورق را بهطور محسوسی کاهش میدهد.
- تبدیل به G-code: خروجی نرمافزار CAM به زبانی به نام G-code تبدیل میشود که شامل دستورهایی مثل مختصات حرکت، سرعت پیشروی و روشن و خاموش شدن ابزار است.
- اجرای برنامه: کنترلر دستگاه کدها را میخواند و به موتورها فرمان میدهد تا هد برش را دقیقاً روی مسیر تعیینشده حرکت دهند.
- کنترل حین برش: در دستگاههای پیشرفته، سنسورها فاصله هد تا ورق، ولتاژ قوس یا وضعیت ابزار را پایش میکنند تا کیفیت برش در تمام طول مسیر ثابت بماند.
اجزای اصلی دستگاه برش CNC
شناخت قطعات دستگاه، هم در خرید و هم در نگهداری آن کمک زیادی میکند. مهمترین اجزا عبارتاند از:
- شاسی و میز برش: بدنهای که باید به اندازه کافی صلب باشد تا لرزش، دقت برش را کم نکند. ابعاد میز، بزرگترین ورقی را که میتوان روی دستگاه گذاشت تعیین میکند.
- کنترلر: مغز دستگاه که G-code را تفسیر میکند و هماهنگی بین محورها را بر عهده دارد.
- سیستم حرکتی: شامل موتورهای استپر یا سروو، درایوها، ریلهای خطی و سیستم انتقال قدرت (چرخدنده و شانه یا بالاسکرو). استفاده از سروو موتور معمولاً سرعت و دقت بیشتری به همراه دارد.
- هد یا ابزار برش: بسته به نوع دستگاه، میتواند تورچ پلاسما، هد لیزر، نازل واترجت یا مشعل اکسیفیول باشد.
- سیستم تنظیم ارتفاع (THC): بهویژه در دستگاههای پلاسما، فاصله تورچ تا ورق را بهصورت خودکار ثابت نگه میدارد تا ناهمواری یا تاب ورق روی کیفیت برش اثر نگذارد.
- نرمافزار: نرمافزارهای طراحی، نستینگ و کنترل که کیفیت آنها مستقیماً روی بهرهوری و میزان دورریز ورق اثر دارد.
- تجهیزات جانبی: سیستم مکش دود و غبار، چیلر (در لیزر)، پمپ فشار قوی (در واترجت) و کمپرسور هوا (در پلاسما).
انواع دستگاه برش CNC
دستگاههای CNC در گروههای مختلفی مثل فرز، تراش و روتر هم ساخته میشوند، اما وقتی صحبت از برش ورقها و قطعات فلزی است، چهار روش اصلی وجود دارد: پلاسما، لیزر، هوابرش و واترجت. هر کدام از این روشها نقاط قوت و محدودیتهای خودشان را دارند.
دستگاه برش CNC پلاسما
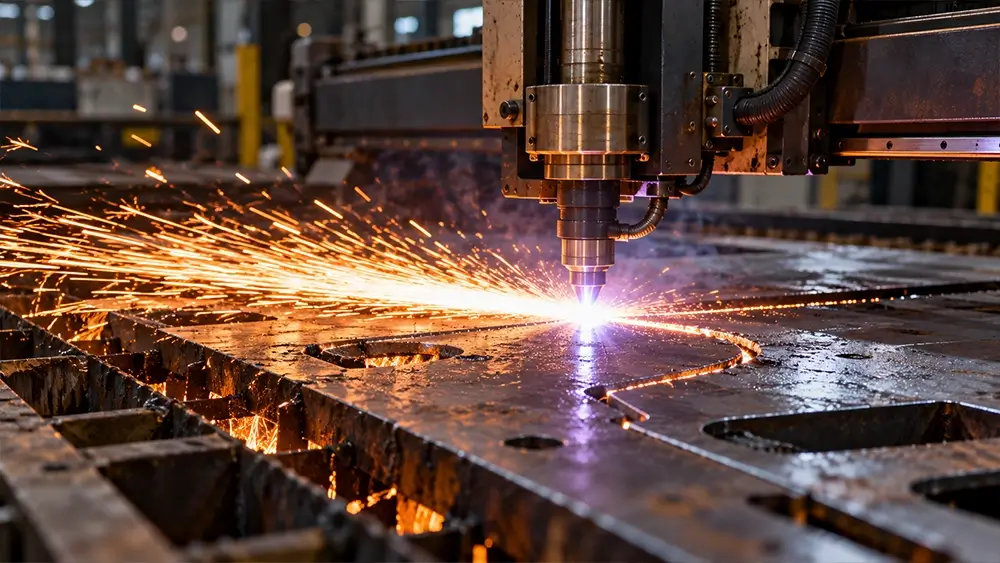
در برش پلاسما، گازی مانند هوای فشرده، نیتروژن، اکسیژن یا آرگون با سرعت زیاد از نازل باریک تورچ عبور میکند و همزمان یک قوس الکتریکی بین الکترود و قطعه کار برقرار میشود. این قوس گاز را یونیزه کرده و به پلاسما تبدیل میکند؛ مادهای با دمای بسیار بالا که فلز را در مسیر برش ذوب میکند. جریان پرفشار گاز هم مذاب را از شیار برش بیرون میراند.
از آنجا که قوس باید از قطعه عبور کند، این روش فقط برای فلزات رسانا قابل استفاده است؛ از جمله فولاد کربنی، استنلس استیل، آلومینیوم، مس و برنج. نیازی به پیشگرم کردن قطعه نیست و سرعت برش، بهخصوص در ورقهای با ضخامت متوسط، بسیار بالاست.
برای شروع قوس در دستگاههای پلاسما معمولاً از دو روش استفاده میشود:
- شروع تماسی: تورچ با قطعه کار تماس پیدا میکند یا الکترود و نازل داخل تورچ لحظهای به هم میرسند و سپس با جدا شدن، قوس برقرار میشود.
- شروع با ولتاژ و فرکانس بالا (HF): یک مدار فرکانس بالا جرقه اولیه را ایجاد میکند. این روش نیازی به تماس ندارد، اما امواج رادیویی و نویز الکترومغناطیسی تولید میکند که میتواند روی کنترلر و تجهیزات الکترونیکی حساس اثر بگذارد. به همین دلیل در دستگاههای CNC جدید بیشتر از روشهایی مثل قوس راهنما (Pilot Arc) استفاده میشود و منبع پلاسما تا حد امکان دور از بخشهای الکترونیکی حساس قرار میگیرد.
محدوده ضخامت قابل برش به توان (آمپر) منبع پلاسما بستگی دارد. دستگاههای کارگاهی معمولاً برای ورقهای تا حدود ۲۵ میلیمتر بهترین کیفیت را دارند و سیستمهای صنعتی پرقدرت میتوانند ورقهای بسیار ضخیمتر را هم برش دهند. ناحیه متأثر از حرارت در این روش نسبتاً کم است، اما لبه برش کمی زاویهدار است و در مقایسه با لیزر، دقت پایینتری دارد.
برش پلاسما در ماشینسازی، قالبسازی، سولهسازی، ساخت سازههای فلزی، تولید تجهیزات کشاورزی و حتی ساخت لوستر و سازههای تزئینی فلزی کاربرد گستردهای دارد.
دستگاه برش CNC لیزر
برش لیزری فلزات یکی از دقیقترین روشهای برش CNC است. در این روش، پرتو لیزر با عبور از لنز روی نقطه بسیار کوچکی متمرکز میشود و فلز را ذوب یا تبخیر میکند؛ گاز کمکی (اکسیژن، نیتروژن یا هوا) هم مذاب را از محل برش خارج میکند.
دستگاههای لیزر برش در دو نوع رایج ساخته میشوند:
- لیزر فایبر: برای برش فلزات مانند فولاد، استنلس استیل، آلومینیوم و برنج مناسب است، مصرف انرژی کمتری دارد و هزینه نگهداری آن پایینتر است.
- لیزر CO2: بیشتر برای مواد غیرفلزی مثل چوب، MDF، اکریلیک، چرم و پارچه استفاده میشود، هرچند مدلهای پرقدرت آن فلزات را هم برش میدهند.
عرض شیار برش در لیزر بسیار کم است، لبهها تمیز و صاف درمیآیند و قطعه معمولاً به پرداخت بعدی نیاز ندارد. این دستگاه علاوه بر برش، برای حکاکی و علامتگذاری روی فلز هم به کار میرود. نقطه قوت اصلی لیزر، ورقهای نازک تا متوسط و قطعاتی با جزئیات ظریف و تلرانس دقیق است. با افزایش ضخامت ورق، سرعت برش کاهش پیدا میکند و به لیزر پرتوانتر و گرانتری نیاز است.
دستگاه برش CNC هوابرش (اکسیفیول)
در هوابرش یا برش اکسیفیول، ابتدا شعله حاصل از سوختن گازی مانند استیلن، پروپان یا گاز طبیعی همراه با اکسیژن، فلز را تا دمای احتراق آن (حدود ۹۰۰ درجه سانتیگراد) گرم میکند. سپس جریانی از اکسیژن خالص روی نقطه داغ دمیده میشود تا آهن اکسید شده و اکسید مذاب از محل برش خارج شود.
چون این فرایند بر پایه اکسیداسیون آهن است، فقط روی فولادهای کربنی و کمآلیاژ کار میکند و برای استنلس استیل، آلومینیوم و مس مناسب نیست. در عوض، هوابرش در برش ورقها و اسلبهای بسیار ضخیم فولادی رقیب ندارد و میتواند ضخامتهایی را برش دهد که برای روشهای دیگر دشوار یا غیراقتصادی است.
مزیتهای اصلی این روش، هزینه پایین خرید و بهرهبرداری، سادگی تجهیزات و امکان نصب چند مشعل روی یک دستگاه برای برش همزمان چند قطعه است. در مقابل، سرعت برش در ورقهای نازک کم است، ناحیه متأثر از حرارت بزرگتر است و دقت آن به پای پلاسما و لیزر نمیرسد. بسیاری از سازندگان، دستگاههای دوکاره پلاسما و هوابرش عرضه میکنند تا هر دو بازه ضخامت را پوشش دهند.
دستگاه برش CNC واترجت
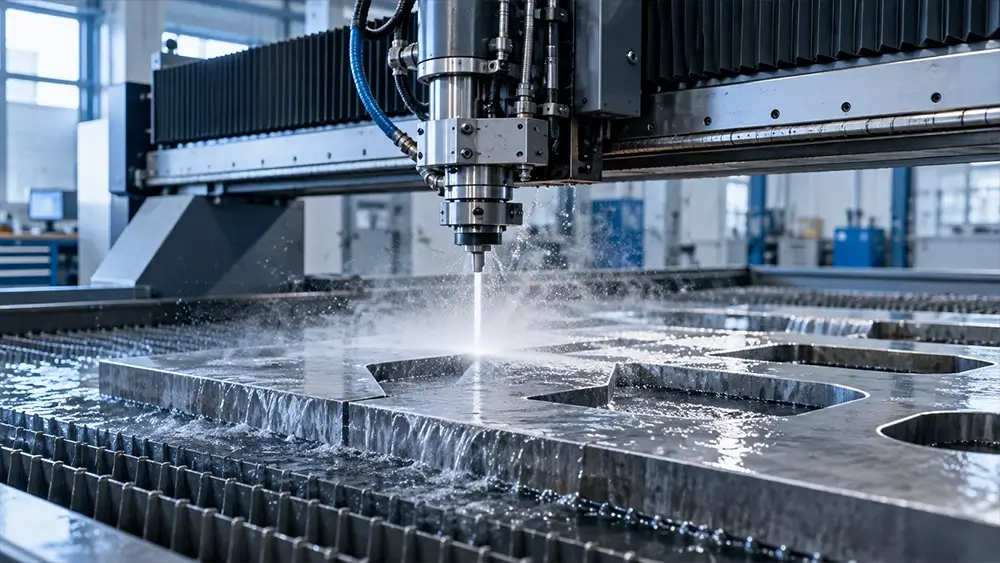
واترجت با جریان آبی کار میکند که با پمپهای فشار قوی تا چند هزار بار فشرده شده و از روزنهای بسیار ریز ساختهشده از سنگهای سخت مانند یاقوت یا الماس خارج میشود. برای برش مواد سخت مانند فولاد، سنگ و سرامیک، ذرات ساینده (معمولاً گارنت) به جریان آب اضافه میشود؛ اما برای مواد نرمی مثل لاستیک، فوم و مواد غذایی، آب خالص کافی است.
بزرگترین امتیاز واترجت، برش سرد است. در این روش حرارتی به قطعه وارد نمیشود، بنابراین ساختار متالورژیکی فلز تغییر نمیکند، قطعه تاب برنمیدارد و لبه سختشده یا سوخته ایجاد نمیشود. این دستگاه تقریباً هر مادهای را برش میدهد؛ از فولاد و تیتانیوم گرفته تا شیشه، سنگ، کامپوزیت و چوب. همچنین برخلاف روشهای حرارتی، دود و گاز سمی تولید نمیکند.
در مقابل، سرعت واترجت در فلزات معمولاً از پلاسما و لیزر کمتر است و هزینه مواد ساینده و نگهداری پمپ، هزینه هر متر برش را بالا میبرد. واترجت در صنایع هوافضا، خودروسازی، ساخت قطعات صنعتی، صنعت شیشه و سنگ، ساختمان، الکترونیک و صنایع غذایی کاربرد دارد.
مقایسه انواع دستگاه برش CNC
برای انتخاب روش مناسب، باید جنس ماده، ضخامت ورق، دقت مورد نیاز و هزینه هر قطعه را کنار هم گذاشت. جدول زیر مقایسهای کلی از چهار روش اصلی ارائه میدهد:
| ویژگی | پلاسما | لیزر | هوابرش | واترجت |
|---|---|---|---|---|
| مواد قابل برش | فلزات رسانا | فلزات و بسیاری از غیرفلزات | فقط فولاد کربنی و کمآلیاژ | تقریباً همه مواد |
| بهترین بازه ضخامت | نازک تا ضخیم | نازک تا متوسط | ضخیم و خیلی ضخیم | نازک تا ضخیم |
| دقت و کیفیت لبه | متوسط | بسیار بالا | پایینتر | بالا |
| سرعت برش | بالا | بسیار بالا در ورق نازک | کم | کم تا متوسط |
| ناحیه متأثر از حرارت | کم | بسیار کم | زیاد | ندارد |
| هزینه خرید دستگاه | متوسط | بالا | پایین | بالا |
بهطور خلاصه، اگر بیشتر با ورقهای نازک و قطعات دقیق سروکار دارید، لیزر انتخاب منطقیتری است. برای ورقهای فولادی با ضخامت متوسط و نیاز به سرعت و هزینه معقول، پلاسما مناسبتر است. هوابرش برای ورقهای بسیار ضخیم فولادی اقتصادیترین گزینه است و واترجت زمانی به کار میآید که حرارت برای قطعه مضر باشد یا ماده غیرفلزی و ترکیبی باشد.
مزایای استفاده از دستگاه برش CNC
- دقت و تکرارپذیری: صدها قطعه با ابعاد یکسان تولید میشود و خطای انسانی به حداقل میرسد.
- سرعت تولید بالاتر: زمان برش و آمادهسازی نسبت به روشهای دستی بهشدت کاهش پیدا میکند.
- صرفهجویی در مواد: نرمافزار نستینگ قطعات را طوری روی ورق میچیند که کمترین دورریز ایجاد شود.
- برش اشکال پیچیده: طرحهایی که با برش دستی تقریباً غیرممکناند، بهراحتی اجرا میشوند.
- ایمنی بیشتر: اپراتور در فاصله مناسب از ناحیه برش قرار میگیرد.
- کاهش وابستگی به مهارت دستی: کیفیت برش بیشتر به برنامه و تنظیمات دستگاه وابسته است تا مهارت دست اپراتور.
کاربردهای دستگاه برش CNC
دستگاه برش CNC تقریباً در هر صنعتی که با ورق و قطعات فلزی کار میکند حضور دارد. برخی از مهمترین کاربردها عبارتاند از:
- ساخت اسکلت فلزی، سوله و قطعات اتصال سازه مانند صفحه ستون و ورقهای اتصال
- ماشینسازی، قالبسازی و تولید قطعات صنعتی
- صنایع خودروسازی، کشتیسازی و هوافضا
- ساخت مخازن، تجهیزات کشاورزی و ماشینآلات راهسازی
- تابلوسازی، دکوراسیون فلزی، درب و نرده و سازههای تزئینی
- صنایع نفت، گاز و پتروشیمی برای برش ورقهای ضخیم
نکات مهم در انتخاب و خرید دستگاه برش CNC
پیش از خرید، بهتر است به چند سؤال کلیدی پاسخ دهید تا دستگاهی متناسب با نیاز واقعی کارگاه خود انتخاب کنید:
- جنس و ضخامت مواد: مهمترین عامل در انتخاب نوع دستگاه است. بیشترین حجم کارتان را با چه ورقی و در چه ضخامتی انجام میدهید؟
- ابعاد میز: میز دستگاه باید با ابعاد ورقهای رایج بازار مثل ۱۲۵۰×۲۵۰۰، ۱۵۰۰×۳۰۰۰ یا ۲۰۰۰×۶۰۰۰ میلیمتر هماهنگ باشد تا نیاز به برش مقدماتی ورق نداشته باشید.
- توان منبع برش: آمپر منبع پلاسما یا توان (کیلووات) لیزر، حداکثر ضخامت و سرعت برش را تعیین میکند.
- کیفیت سیستم حرکتی و کنترلر: نوع موتور، درایو و ریلها روی دقت و عمر دستگاه اثر مستقیم دارد.
- نرمافزار و آموزش: نرمافزار نستینگ کارآمد و آموزش اپراتور، بخش مهمی از بازدهی دستگاه است.
- خدمات پس از فروش: دسترسی به قطعات مصرفی مثل نازل، الکترود و لنز، و پشتیبانی فنی سریع اهمیت زیادی دارد.
- هزینههای جاری: علاوه بر قیمت خرید، هزینه برق، گاز، قطعات مصرفی و نگهداری را هم در محاسبه هزینه هر متر برش در نظر بگیرید.
نکات ایمنی و نگهداری
کار با دستگاههای برش CNC، بهویژه انواع حرارتی، نیازمند رعایت اصول ایمنی است. استفاده از عینک یا ماسک محافظ با فیلتر مناسب، دستکش و لباس مقاوم در برابر حرارت ضروری است. محیط کار باید تهویه مناسب و سیستم مکش دود داشته باشد، زیرا برش فلزات (بهخصوص ورقهای گالوانیزه) گازها و ذرات مضر تولید میکند.
برای حفظ دقت و عمر دستگاه، تمیز کردن منظم ریلها و گیربکسها، بررسی و تعویض بهموقع قطعات مصرفی، تخلیه سرباره از زیر میز و کالیبراسیون دورهای محورها را در برنامه نگهداری قرار دهید. در دستگاههای پلاسما، استفاده از هوای خشک و بدون روغن، عمر الکترود و نازل را بهطور قابل توجهی افزایش میدهد.
سؤالات متداول درباره دستگاه برش CNC
آیا CNC همان برش پلاسما است؟
خیر. CNC نام سیستم کنترل کامپیوتری است و پلاسما یکی از روشهای برش است. دستگاه برش پلاسما میتواند CNC یا دستی باشد و سیستم CNC هم میتواند روی لیزر، واترجت یا هوابرش نصب شود.
برای برش ورق فولادی ضخیم کدام دستگاه بهتر است؟
برای ورقهای فولادی ضخیم معمولاً پلاسمای پرقدرت یا هوابرش انتخاب میشود. هرچه ضخامت بیشتر شود، هوابرش از نظر هزینه بهصرفهتر است؛ ولی اگر سرعت و کیفیت لبه اولویت داشته باشد، پلاسما گزینه بهتری است.
کدام دستگاه برش CNC دقیقترین برش را دارد؟
در ورقهای نازک و متوسط، لیزر بیشترین دقت و تمیزترین لبه را دارد. در قطعاتی که نباید تحت تأثیر حرارت قرار بگیرند، واترجت دقت بالایی را بدون تغییر در خواص ماده فراهم میکند.
آیا با دستگاه برش پلاسما میتوان استنلس استیل و آلومینیوم را برش داد؟
بله. پلاسما همه فلزات رسانا از جمله استنلس استیل و آلومینیوم را برش میدهد؛ در حالی که هوابرش برای این فلزات مناسب نیست.